Машина для калибровки и шлифования бетонных блоков
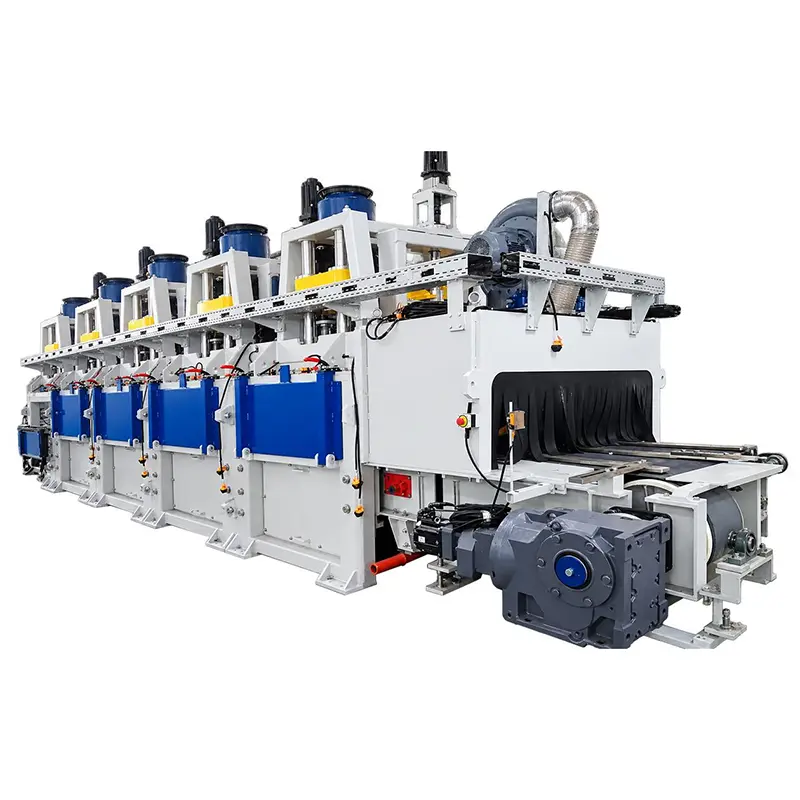
Станок для калибровки и шлифования бетонных блоков сочетает в себе калибровку толщины задней стороны, автоматический поворот на 180 градусов и шлифование передней поверхности. Предназначенный для бордюров, тротуарной плитки и брусчатки, он поддерживает коррекцию размеров и финишную обработку поверхности с дополнительной полировкой.
При производстве сборного железобетона некоторые изделия требуют дополнительной обработки после формования для достижения заданной толщины и качества поверхности.Машина для калибровки и шлифования бетонных блоковпредназначен для выполнения этих последующих операций путем объединения коррекции толщины и обработки поверхности в одной скоординированной системе.
Машина объединяет калибровку толщины задней поверхности и шлифование передней поверхности, соединенные автоматическим устройством поворота продукта на 180 градусов. Такое расположение позволяет последовательно выполнять обе стадии обработки. Опциональная функция полировки также доступна для бетонных изделий, требующих дальнейшей обработки поверхности.
Машина для калибровки и шлифования бетонных блоков, подходящая для бетонных бордюров, тротуарной плитки, брусчатки и других совместимых изделий из сборного железобетона, представляет собой комплексное решение для коррекции размеров и отделки поверхности. Скоординированная организация обработки помогает производителям выполнять различные требования к отделке в рамках производственного процесса.
При выборе машины для калибровки и шлифования бетонных блоков производители должны учитывать требуемую толщину продукта, состояние поверхности после формования, желаемый конечный внешний вид и совместимость с существующей производственной линией.
Ключевые преимущества
1. Корректировка толщины задней поверхности.
На первом этапе основное внимание уделяется калибровке толщины. Режущая головка удаляет излишки материала с задней поверхности, помогая приблизить изделие к заданной толщине.
Затем вторая головка сглаживает калиброванную поверхность. Эта дополнительная операция помогает уменьшить следы грубого прессования и волнистость поверхности, которые могут остаться после первоначального процесса формования.
Устройство с двумя головками отделяет первоначальное удаление материала от последующей обработки поверхности, обеспечивая определенную последовательность обработки задней поверхности.
2.Подготовка изделия к следующей операции.
После калибровки задней поверхности автоматическое поворотное устройство поворачивает изделие на 180°. Затем противоположную поверхность располагают для шлифования передней поверхности.
Этот токарный механизм связывает два этапа обработки и снижает необходимость обработки изделия как отдельной операции токарной обработки между калибровкой и шлифовкой.
При оценке того, насколько такое расположение подходит для производственной линии, производители должны подтвердить размеры продукта и требования к обращению с поставщиком оборудования.
3. Поэтапная шлифовка лицевой поверхности
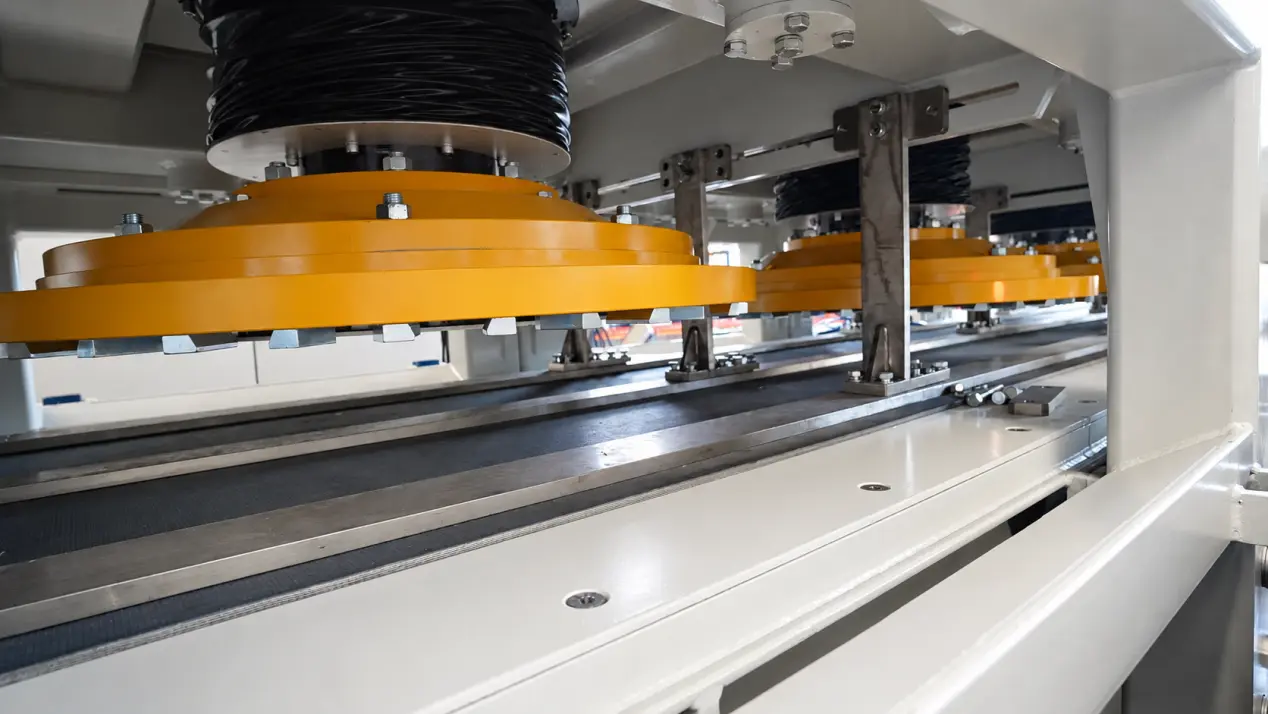
Лицевая поверхность проходит через несколько шлифовальных станций, при этом процесс идет от грубого шлифования к более тонкому шлифованию.
Шлифовальные диски большого диаметра помогают свести к минимуму волнообразные дефекты поверхности и сохранить плоскостность по всей рабочей ширине. Поэтапное расположение позволяет постепенно очищать поверхность, а не полагаться на одну стадию шлифования.
Для бетонных изделий для дорожного покрытия и других сборных компонентов выбранная последовательность шлифования должна соответствовать предполагаемому качеству поверхности и характеристикам обрабатываемого продукта.
4. Добавление полировки при необходимости
Некоторые изделия требуют дополнительной обработки поверхности помимо шлифовки. Для этих целей машина может быть оснащена дополнительным этапом полировки.
Полировка не является обязательным этапом для каждого изделия. Его использование зависит от требований к отделке помещения.
Эта дополнительная конфигурация дает производителям возможность выбирать подходящую последовательность процессов для продуктов с различным ожидаемым качеством поверхности.
5. Управление процессом для различных требований к отделке.
Бетонные изделия могут различаться по размерам, состоянию поверхности и требованиям к отделке. Машина включает в себя несколько функций управления для поддержки управления этими задачами обработки.
Контроль контактного давления
Регулируемое контактное давление позволяет контролировать взаимодействие обрабатываемых компонентов с бетонным изделием во время отделки.
HMI и управление рецептами
Человеко-машинный интерфейс (HMI) обеспечивает рабочий интерфейс для управления процессом. Управление рецептами позволяет организовывать настройки в соответствии с различными требованиями к отделке.
Режимы сухой и влажной обработки
Поддерживаются как сухие, так и влажные режимы обработки. Соответствующий режим можно выбрать в соответствии с предполагаемым применением и конфигурацией процесса.
Вместе эти функции обеспечивают структурированный подход к управлению последовательностью калибровки и шлифования.
Для стабильной работы производители должны установить подходящие параметры обработки для каждого типа продукции и убедиться, что выбранные параметры соответствуют требуемым результатам отделки.
6.Бетонные изделия и отделочные материалы.
Машина предназначена для совместимых сборных железобетонных изделий, требующих калибровки толщины, шлифовки поверхности или дополнительной полировки.
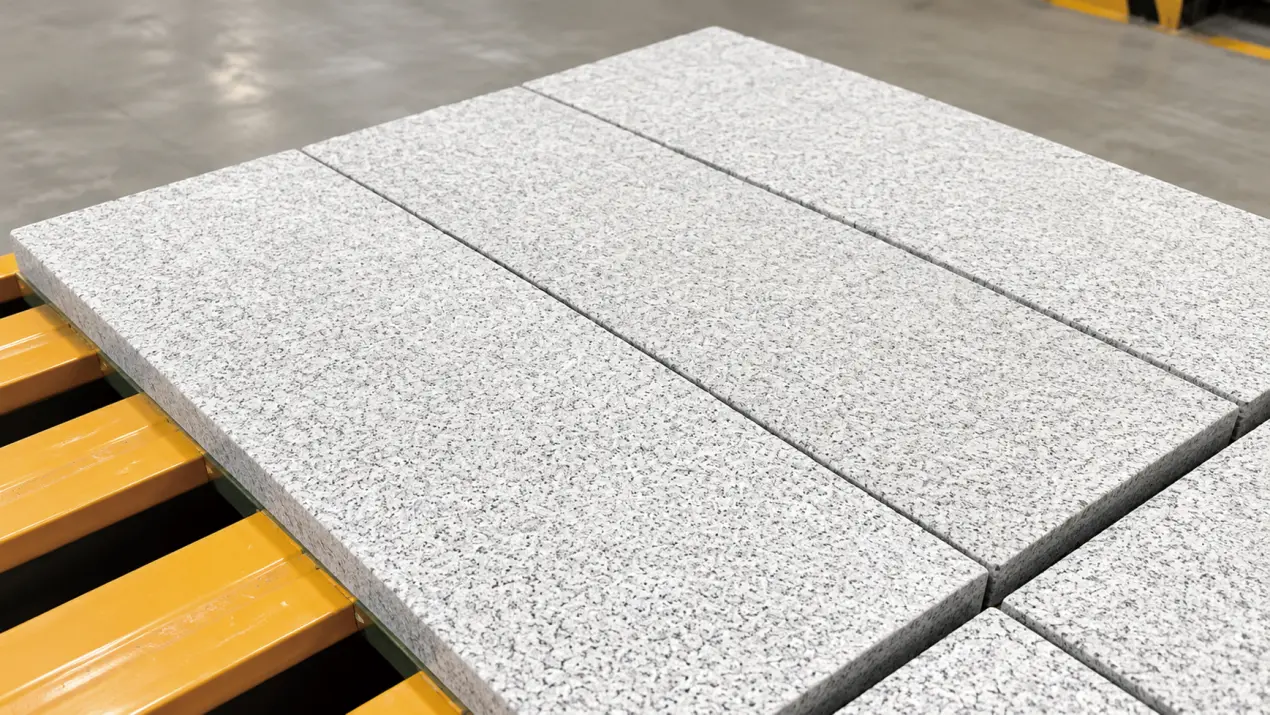
Бетонные бордюры
На этапе калибровки корректируется избыток материала на задней поверхности, а последующее шлифование обеспечивает необходимую обработку поверхности.
Бетонные тротуарные плитки
Калибровка толщины и шлифовка могут использоваться для устранения отклонений в размерах и улучшения плоскостности поверхности.
Бетонная брусчатка
Многоэтапный процесс шлифования обеспечивает постепенное улучшение поверхности, а при необходимости дополнительной полировки возможна дополнительная полировка.
Другие компоненты сборного железобетона
Продукты с совместимыми размерами и требованиями к обработке могут быть оценены для использования с машиной.
Окончательную конфигурацию машины следует выбирать в соответствии с фактическим ассортиментом продукции, а не только по названию продукта. Чертежи, размеры, требования к поверхности и условия обработки обеспечивают более надежную основу для технической оценки.
Выбор решения для шлифования бетонных блоков
При оценке станка для шлифования бетонных блоков производители должны учитывать не только общую категорию оборудования. Схема калибровки станка, конфигурация шлифования, метод токарной обработки изделия и доступные средства управления процессом — все это влияет на его пригодность для конкретного применения финишной обработки.
Станок для шлифования и отделки поверхности бетонных блоков QGM сочетает в себе:
•Двойная калибровка толщины задней поверхности.
•Шлифовальные диски большого диаметра предназначены для минимизации волнообразных дефектов.
•Автоматический поворот продукта на 180 градусов.
•Многоэтапное шлифование лицевой поверхности.
•Дополнительная полировка.
•Контроль контактного давления и управление на базе ЧМИ.
• Управление рецептами и режимами сухой или влажной обработки.
Эти функции обеспечивают комплексное решение для производителей оборудования, обрабатывающих бетонные бордюры, брусчатку, тротуарную плитку и другие совместимые изделия из сборного железобетона.
Свяжитесь с QGM, чтобы обсудить характеристики вашей продукции и цели обработки поверхности. Техническая группа может оценить пригодность оборудования на основе предполагаемой продукции и требований к обработке.
Если у вас есть какие-либо вопросы по поводу предложения или сотрудничества, пожалуйста, отправьте электронное письмо или воспользуйтесь следующей формой запроса. Наш торговый представитель свяжется с вами в течение 24 часов.
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности