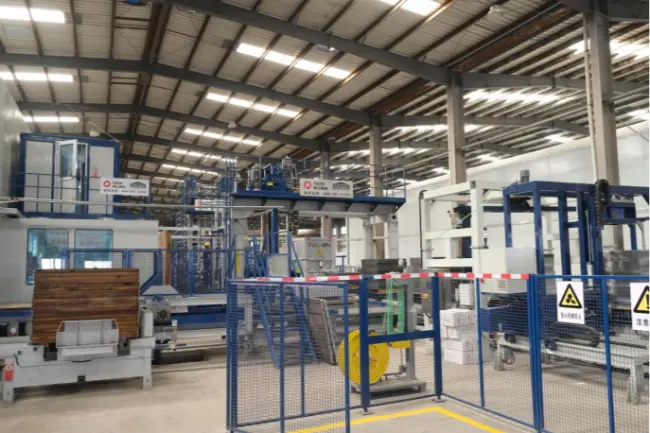
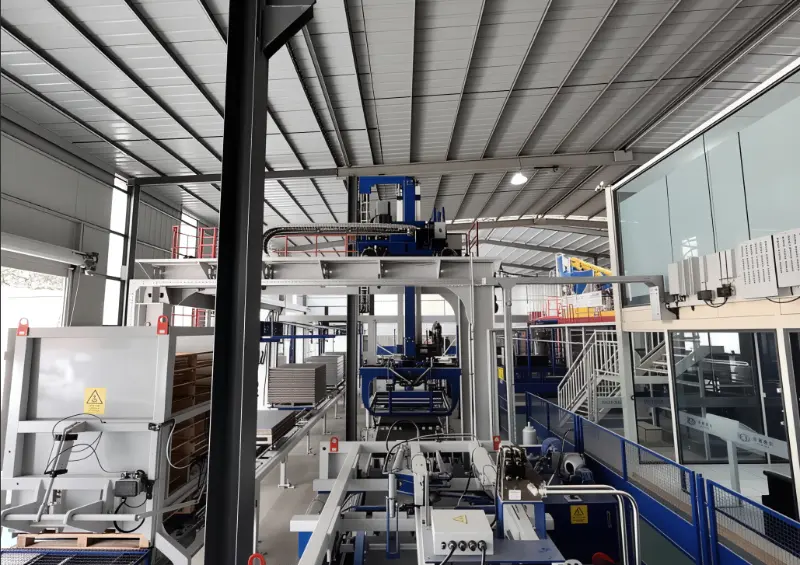
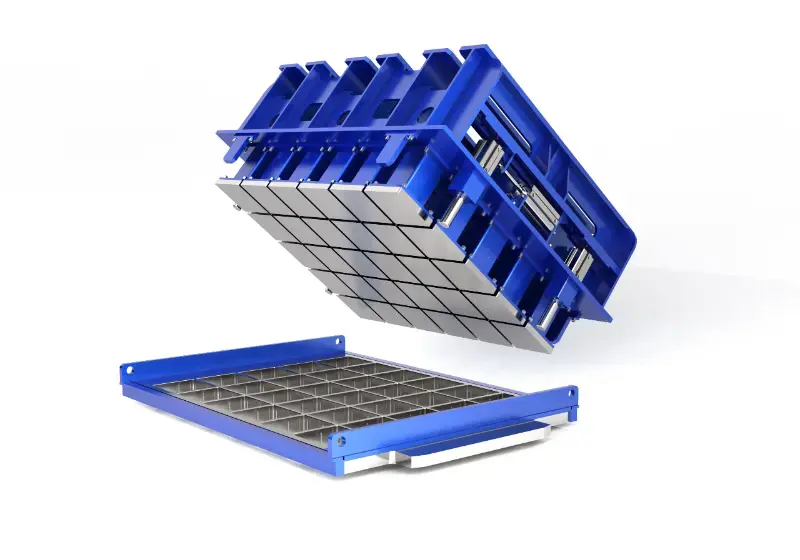
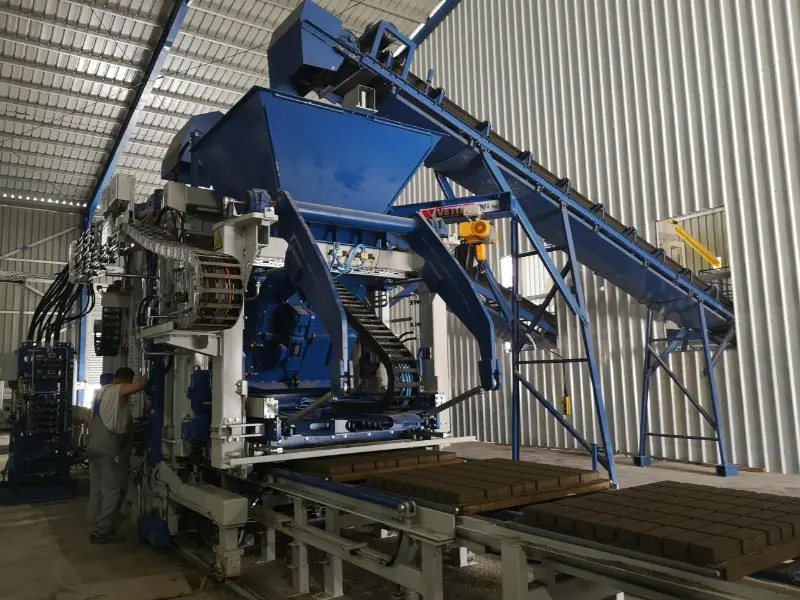
Современная линия по производству бетонных блоков состоит из нескольких взаимосвязанных систем: хранения и дозирования сырья, смешивания бетона, транспортировки материала, формования блоков, обработки поддонов, отверждения, формирования кубиков и упаковки готовой продукции, а также централизованного управления. Вместе эти системы преобразуют заполнители, цемент, воду и другие подходящие материалы в готовые бетонные блоки и изделия для дорожного покрытия в рамках скоординированного производственного процесса.
Однако производственная линия — это не просто набор машин, установленных на одном заводе. Каждая система должна работать с одинаковой скоростью, обрабатывать необходимый объем материала и соответствовать производственным требованиям следующего этапа. Высокопроизводительныймашина для изготовления блоков, например, не может обеспечить ожидаемую производительность, если бетоносмеситель подает бетон слишком медленно или система отверждения не может вовремя обработать формованные изделия.

Для производителей, планирующих строительство нового завода или модернизацию существующего предприятия, понимание того, как эти системы работают вместе, является первым шагом к выбору подходящей системы.линия по производству бетонных блоков.
Полную производственную линию обычно можно разделить на восемь функциональных систем. Точная конфигурация зависит от целевой продукции, требуемой производительности, уровня автоматизации, планировки завода и инвестиционного плана.
1.1 Система хранения и дозирования сырья
Каждое конкретное изделие начинается с сырья. Их качество, консистенция и пропорции напрямую влияют на свойства готовых блоков.
Типичная система обработки и дозирования сырья включает в себя:
•Контейнеры для хранения песка, щебня и других заполнителей.
•Цементные силосы для хранения бестарного цемента.
•Винтовые конвейеры для подачи цемента в дозирующее оборудование.
•Дозаторное оборудование для измерения различных фракций материалов.
•Дозаторы воды и добавок для регулирования состава бетонной смеси.
Система дозирования измеряет необходимое количество каждого ингредиента перед его подачей в смеситель. Точное дозирование помогает поддерживать одинаковые характеристики смеси от одной производственной партии к другой.
Для производителей, работающих с местными заполнителями или переработанными материалами, характеристики материалов заслуживают особого внимания. Содержание влаги, распределение частиц по размерам, сортировка и изменчивость материала могут влиять на процесс дозирования.
Что следует учитывать клиентам?
При оценкесистема дозирования бетона для производства блоковУчитывайте количество типов заполнителей, требуемую точность дозирования, емкость хранилища и совместимость с предполагаемым смесителем.
Если завод планирует использовать промышленные побочные продукты, такие как летучая зола или стальной шлак, конфигурация дозирования также должна учитывать их характеристики обработки и требования к составу смеси. Не каждый второстепенный материал подходит для каждого конкретного изделия.
1.2 Бетономешалка
После измерения сырья оно поступает в систему смешивания.
Целью этого этапа является равномерное распределение цемента, заполнителей, воды и других разрешенных ингредиентов по всей смеси. В отличие от обычного применения товарного бетона, во многих процессах производства бетонных блоков используются относительно малоосадочные или полусухие бетонные смеси.
Система смешивания может включать в себя:
•Основной материал бетоносмесителей.
•Смесители Face-mix для продуктов, требующих отдельного поверхностного слоя.
•Смесительные платформы и кормовое оборудование.
•Системы дозирования воды и добавок.
•Конвейеры или ковшовые элеваторы для транспортировки бетонной смеси.
Некоторые производственные линии также включают отдельную систему смешивания пигментов для изготовления цветной брусчатки и других декоративных изделий из бетона.
Качество смешивания влияет не только на внешний вид готового блока. Неоднородная смесь может привести к изменениям в распределении материала, характеристиках уплотнения, размерах и прочности продукта.
Что следует учитывать клиентам?
The бетономешалка для машины для изготовления блоков следует выбирать в соответствии с требуемым производственным циклом, объемом партии, рецептурой бетона и ассортиментом продукции.
Также важно различать производительность смешивания, указанную в технических характеристиках, и фактическое количество пригодного к употреблению бетона, подаваемого в машину для изготовления блоков. Смеситель должен готовить и выгружать материал достаточно быстро, чтобы обеспечить непрерывные операции формования.
1.3 Система транспортировки и распределения материалов
После смешивания свежий бетон должен быть доставлен в формовочную машину без ненужных задержек и расслоения материала.
В этом заключается роль системы транспортировки и распределения.
В зависимости от схемы производства в него могут входить:
•Ленточные конвейеры для заполнителя и бетонных смесей.
•Ковшовые элеваторы для вертикальной транспортировки материала.
•Перегрузочные бункеры для бетона.
•Устройства для распределения лицевой смеси и базовой смеси.
•Кормораздатчики и механизмы распределения материала.
Для производства двухслойной брусчатки базовый материал и облицовочный материал могут потребовать отдельных устройств смешивания и подачи.
Хорошо спроектированная система транспортировки обеспечивает синхронизацию подачи материала с блок-машиной. Это также уменьшает ненужную ручную обработку и помогает поддерживать более организованный производственный поток.
Эту часть линии иногда недооценивают при планировании завода. Однако даже мощный смеситель и формовочная машина не могут работать непрерывно, если транспортировка материала становится постоянным узким местом.
Что следует учитывать клиентам?
При планированииполностью автоматическая линия по производству бетонных блоков, проверьте расстояние между смесителем и формовочной машиной, производительность конвейера, точки передачи и количество потоков материала.
Планировка должна сводить к минимуму ненужные перемещения, обеспечивая при этом достаточный доступ для осмотра, очистки и технического обслуживания.
1.4 Система формирования основного блока
Машина для изготовления блоков является центральной формовочной единицей производственной линии. Он преобразует приготовленные бетонные смеси в изделия с заданными размерами, формой и характеристиками поверхности.
В большинстве современных автоматических машин для производства бетонных блоков для формирования бетонных изделий используется сочетание формовочных систем, вибрации, гидравлического давления и контролируемой подачи материала.
Типичная формовочная система включает в себя:
•Основная рама машины.
•Формовочные и тамперные головки в сборе.
•Вибрационная система.
•Гидравлическая система.
•Система подачи материала.
•Механизм подачи и позиционирования поддонов.
•Электрическое и автоматическое управление.
В процессе производства необходимая бетонная смесь распределяется по полостям формы. Вибрация и прессование затем уплотняют материал до заданной формы продукта. Свежесформованные изделия впоследствии передаются на следующий этап.
Различные конфигурации пресс-форм позволяют на одной платформе машины производить различные изделия в зависимости от рабочего диапазона машины и настройки совместимого оборудования.
Общие приложения включают в себя:
•Пустотелые бетонные блоки.
•Прочные бетонные блоки.
•Бетонные брусчатки.
•Бордюры и бордюры.
•Травяная брусчатка и водопроницаемая брусчатка.
•Блоки защиты откосов.
•Другие сборные железобетонные изделия.
Технология вибрации машины, конструкция пресс-формы, устройство подачи и рабочие параметры — все это влияет на производительность формовки.
Что следует учитывать клиентам?
При выбореавтоматическая машина для изготовления бетонных блоков, не сосредотачивайтесь исключительно на заявленном времени цикла.
Проверьте фактические размеры продукта, количество продуктов в форме, доступные конфигурации формы, систему вибрации, максимальную высоту продукта и совместимость с предполагаемой бетонной смесью.
Машина, подходящая для стандартных пустотелых блоков, может потребовать другого инструмента или конфигурации для производства крупных изделий для дорожного покрытия или специализированных бетонных изделий.
1.5 Система обработки и циркуляции поддонов
Производственные поддоны играют важную роль в автоматизированном производстве бетонных блоков.
Они обеспечивают опорную поверхность во время формования и проводят свежесформованные изделия через последующие этапы обработки и отверждения. На многих автоматизированных производственных линиях одни и те же поддоны возвращаются в формовочную машину для повторного использования.
Типичная система обработки поддонов может включать в себя:
•Автоматические питатели поддонов.
•Устройства позиционирования поддонов.
•Конвейеры с мокрыми блоками.
•Лифты и опускатели.
•Пальцевые машины или трансферные машины.
•Конвейеры возврата пустых поддонов.
•Оборудование для сбора и буферизации поддонов.
Процесс циркуляции обычно следует следующей последовательности:
①Пустой поддон подается и устанавливается на блок-машину.
②Свежесформованные изделия переносят на поддон.
③Поддон и зеленые блоки перемещаются в сторону зоны отверждения.
④После отверждения готовая продукция отделяется от поддона.
⑤Пустой поддон возвращается в формовочную машину для следующего производственного цикла.
Это непрерывный цикл, а не односторонний процесс транспортировки.
Характеристики поддона также имеют значение. Размеры, плоскостность, жесткость, вес и устойчивость к повторяющейся вибрации должны соответствовать машине для изготовления блоков и погрузочно-разгрузочному оборудованию.
Что следует учитывать клиентам?
При выборесистема обработки поддонов для машин для изготовления бетонных блоковоцените количество поддонов, необходимое для полного цикла обращения, скорость передачи, материал поддонов и метод обработки.
Недостаточное количество поддонов может привести к остановке производства, даже если основная машина и оборудование для вулканизации имеют достаточную мощность.
1.6 Система отверждения и обработки необработанных блоков
Свежеотлитые бетонные блоки не сразу готовы к транспортировке, штабелированию или доставке. Для достижения необходимой прочности и долговечности им необходимы соответствующие условия отверждения.
Система отверждения управляет перемещением, хранением и отверждением свежесформованных продуктов.
В зависимости от масштаба производства и планировки завода общие конфигурации включают в себя:
Стойки для отверждения
Свежие продукты на поддонах перемещаются на специально отведенные места для стеллажей. Такое расположение организует пространство для сушки и поддерживает систематическую циркуляцию поддонов.
Системы отверждения пальцевых автомобилей
Пальцевая тележка перемещает поддоны между производственным участком и позициями вулканизации. Он обычно используется в автоматизированных производственных линиях с организованными стойками или камерами отверждения.
Системы отверждения высокого уровня
Лифты, пальчиковые тележки и автоматизированные складские устройства перемещают поддоны через многоуровневые зоны отверждения. Эти системы могут помочь эффективно использовать имеющиеся производственные площади.
Обработка пола или двора
На некоторых производственных объектах для консервации и временного хранения продукции используются специально отведенные площадки. Этот подход может включать больше ручного управления, в зависимости от степени автоматизации.
Подходящий метод отверждения зависит от типа продукта, объема производства, доступного пространства, местного климата и требуемой эффективности обработки.
Стоит помнить, что отверждение – это не просто операция хранения. Температура, влажность, продолжительность отверждения и условия обращения с продуктом влияют на повышение прочности бетона.
Что следует учитывать клиентам?
При оценкесистема отверждения бетонных блоков, обратите внимание на количество доступных мест хранения.
Учитывайте полный цикл циркуляции поддонов, мощность вулканизации, условия окружающей среды, требования к обращению с продукцией, а также то, как отвержденные поддоны возвращаются на стадию разгрузки и формирования кубиков.
Система вулканизации должна обеспечивать производительность формовочной машины, не создавая при этом отставания в поставке свежих продуктов.
1.7 Система фасовки и упаковки готовой продукции
После затвердевания бетонные изделия передаются на участок обработки готовой продукции.
Основная цель этой системы — отделить продукцию от поддонов, уложить ее в устойчивые стопки и подготовить к хранению или транспортировке.
Типовое оборудование включает в себя:
•Автоматические кубики.
•Разделители блоков.
•Продуктовые конвейеры.
•Системы возврата поддонов.
•Обвязочные или упаковочные машины.
•Оборудование для передачи готовой продукции.
Автоматическая система кубикирования укладывает отвержденные блоки в стопки заданной конфигурации. В зависимости от конструкции оборудования оно также может отделять продукцию от производственных поддонов и возвращать пустые поддоны в систему циркуляции.
Затем упаковочное оборудование фиксирует готовые стопки для хранения, обработки или доставки.
Для производителей, снабжающих дистрибьюторов, строительных подрядчиков и инфраструктурных проектов, секция готовой продукции особенно важна. Плохо организованное штабелирование или погрузочно-разгрузочные работы могут привести к повреждению продукции после завершения процессов формования и отверждения.
Что следует учитывать клиентам?
При выбореавтоматическая система формирования кубиков и упаковки бетонных блоков, подтвердите его совместимость с размерами продукта, конфигурациями штабеля, требованиями к транспортировке и производительностью основной машины.
Увеличение мощности формования не имеет особого смысла, если оборудование для формования кубиками и упаковки не может обрабатывать готовую продукцию с сопоставимой скоростью.
1.8 Централизованная система электрического управления и автоматизации
Конечная система соединяет различные этапы производства и координирует их работу.
Современные автоматические производственные линии обычно используют системы управления на базе ПЛК, промышленные сенсорные панели, датчики и сети связи для управления движением оборудования и производственными последовательностями.
В зависимости от конфигурации система управления может координировать:
•Дозирование агрегатов и дозирование материалов.
•Работа смесителя и выгрузка материала.
•Подача и распределение материалов.
•Блокируйте движения машины и циклы формовки.
•Перемещение поддонов и операции по отверждению.
•Обработка готовой продукции.
•Мониторинг состояния оборудования и сбор производственных данных.
Схема централизованного управления помогает операторам контролировать производственный процесс с помощью скоординированного интерфейса, а не управлять каждой машиной независимо.
Возможности цифрового мониторинга также могут помочь в планировании технического обслуживания, предоставляя доступ к информации о работе оборудования и определяя условия, требующие внимания.
Что следует учитывать клиентам?
При оценкеСистема управления ПЛК для автоматической линии по производству блоков, проверьте платформу управления, требования к связи оборудования, доступные рабочие данные, функции сигнализации и объем удаленного мониторинга.
Система управления также должна обеспечивать соответствующий доступ для устранения неполадок, настройки параметров и текущего обслуживания.
Полезно понимать каждую систему в отдельности. Но для инвестора завода более важным вопросом является то, как оборудование работает как единый производственный процесс.
Типичный рабочий процесс автоматического производства бетонных блоков можно резюмировать следующим образом:Хранение сырья→ Пакетирование→ Смешивание→ Транспортировка материалов→ Формирование блоков→ Передача поддонов→ Лечение→ Кубирование→ Упаковка→ Хранение готовой продукции
Затем пустые поддоны возвращаются в формовочную машину, завершая цикл циркуляции. Каждый этап зависит от производительности предыдущего и последующего этапов.
Например, если системы дозирования и смешивания не могут подавать достаточно бетона, машине для изготовления блоков, возможно, придется ждать материала. Если перемещение поддонов происходит слишком медленно, вокруг машины могут скопиться свежесформованные изделия. Если системе вулканизации не хватает мощности, весь производственный поток может оказаться ограниченным.
Вот почему общая производительностьПолная линия по производству бетонных блоков следует оценивать как скоординированную систему, а не путем сравнения характеристик отдельных машин.
Какая система оказывает наибольшее влияние на производственную мощность?
Единого ответа для каждого завода не существует.
Машина для изготовления основных блоков обеспечивает возможность формования, но фактическая производительность зависит от мощности и рабочего ритма всей линии.
Особого внимания заслуживают несколько факторов:
•Дозирование и смешивание: Может ли система обеспечивать достаточное количество бетона через необходимые промежутки времени?
•Формирование блока: Может ли машина обеспечить требуемое время цикла и количество продукции на форму?
•Тираж поддонов: Достаточно ли поддонов для поддержания непрерывного производства?
•Отверждение: Может ли система вместить необходимый объем экологически чистой продукции?
•Кубизация и упаковка: Можно ли перерабатывать готовую продукцию без создания отставания в дальнейшем?
Полезным способом выбора оборудования является выявление потенциальных узких мест на каждом этапе, прежде чем окончательно определиться с конфигурацией производственной линии.
Не каждому производителю нужен полностью автоматизированный завод высокой производительности. Правильная производственная линия — это та, которая соответствует фактическим производственным потребностям бизнеса и может поддержать его будущее развитие без ненужных инвестиций.
Прежде чем запрашивать расценки, Клиенты должны уточнить несколько ключевых факторов.
3.1 Определите свои целевые продукты
Начните с продукции, которую вы собираетесь производить. Вы в основном производите пустотелые и полнотелые блоки для строительства зданий? Планируете ли вы производить брусчатку, бордюры, брусчатку или декоративные изделия из бетона?
Для разных продуктов могут потребоваться разные формы, рецептуры материалов, механизмы подачи и параметры формования.
Производственную линию, спроектированную на основе четко определенного портфеля продуктов, легче настроить и оценить.
3.2 Рассчитать реалистичные производственные требования
Не выбирайте машину только потому, что ее заявленная мощность кажется привлекательной. Вместо этого рассчитайте необходимую дневную или сменную производительность на основе ожидаемых заказов, часов работы, размеров продукта и конфигурации пресс-форм.
Попросите поставщиков уточнить:
•Размеры продукта, используемые для расчета мощности.
•Количество изделий в форме.
•Время цикла машины.
•Ожидаемое время работы.
•Производственные предположения и условия эксплуатации.
•Относится ли указанная производительность к основной машине или ко всей производственной линии.
Эти детали делают сравнение поставщиков более значимым.
3.3 Оценка сырья и местных условий
Доступность сырья значительно варьируется в зависимости от региона.
Некоторые производители полагаются в основном на природный песок и заполнители, в то время как другие используют подходящие промышленные побочные продукты или переработанные материалы в составе рецептур бетона.
Климатические условия также имеют значение. Высокие температуры, влажность, осадки и сезонные изменения могут повлиять на хранение материалов, контроль влажности, условия отверждения и работу завода.
ПодходящийКонфигурация завода по производству бетонных блоков поэтому следует основываться на реальных местных производственных условиях, а не только на стандартном пакете оборудования.
3.4 Выберите подходящий уровень автоматизации
Автоматизация должна решать реальные эксплуатационные требования.
Полуавтоматическая линия может подойти производителям с более низкими производственными планами, доступной рабочей силой или ограниченным первоначальным инвестиционным бюджетом.
Полностью автоматическая производственная линия может оказаться более подходящей, когда объем производства, разнообразие продукции, циркуляция поддонов и управление трудовыми ресурсами оправдывают более высокий уровень интеграции.
При сравнении конфигураций учитывайте полный объем инвестиций, включая погрузочно-разгрузочные работы, циркуляцию поддонов, вулканизацию, укладку в кубики, упаковку и системы управления.
3.5 Планирование планировки завода перед заказом оборудования
Заводское пространство и расположение оборудования влияют на потоки материалов, обработку продукции и будущее расширение.
Прежде чем подтвердить производственную линию, проверьте:
•Доступная площадь завода и высота здания.
•Доступ к складу и доставке сырья.
•Фундаменты оборудования и требования к установке.
•Конвейерные маршруты и перевалочные пункты.
•Емкость для отверждения и хранения готовой продукции.
•Требования к электроснабжению, воде и сжатому воздуху.
•Доступ для технического обслуживания и потенциальное пространство для расширения.
Хорошо спланированная планировка сокращает ненужное перемещение материалов и делает повседневную работу более управляемой.
Соблазнительно сосредоточить большую часть инвестиционного бюджета на основной машине для изготовления блоков. В конце концов, это наиболее заметная часть оборудования и центр процесса формования.
Но эффективность производственной линии зависит от ее самого слабого звена.
Рассмотрим завод с высокоскоростной формовочной машиной, но смесителем меньшего размера. Возможно, машине придется дождаться бетона. Другой завод может иметь достаточные мощности по смешиванию и формованию, но слишком мало производственных поддонов, что ограничивает количество продуктов, которые могут пройти через обработку.
Это не отдельные проблемы с оборудованием. Это проблемы конфигурации на уровне системы.
Сбалансированная производственная линия должна достигать трех целей:
Стабильная подача материала: Дозирование, смешивание и транспортировка должны поддерживать производственный ритм формовочной машины.
Непрерывное обращение продукции: Подача поддонов, обработка влажных блоков, отверждение и возврат поддонов должны работать как скоординированный цикл.
Соответствующая пропускная способность: Кубирование, упаковка и обработка готовой продукции должны идти в ногу с объемом обработанной продукции.
Для Заказчиков это означает сравнение полных производственных конфигураций, а не рассмотрение цены или номинальной мощности одной машины в отдельности.
Как только основные системы и их взаимосвязи будут ясны, следующим шагом будет определение производителя оборудования, способного привести производственную линию в соответствие с фактическими требованиями завода.
Имея более чем 40-летний опыт работы в сфере машиностроения для бетонных изделий,QGM (Quangong Machinery Co., Ltd.)предоставляет оборудование для производства бетонных блоков и решения для производственных линий для производителей, обслуживающих различные рынки и области применения продукции.
В 2014 году QGM полностью приобрела немецкую компанию Zenith Maschinenfabrik GmbH, компанию с более чем 60-летней инженерной историей на тот момент, и основала в Германии центр технологических исследований и разработок. Это привнесло немецкий инженерный опыт в более широкие возможности QGM по разработке и производству оборудования.
Вместо того, чтобы рассматривать каждый проект как один и тот же пакет оборудования, планирование производственной линии должно учитывать предполагаемую продукцию, сырье, производственные цели, планировку завода и необходимый уровень автоматизации.
5.1 Варианты оборудования для различных производственных требований
Портфель оборудования QGM включает несколько серий машин, предназначенных для различных применений в производстве бетонных изделий.
•Серия ЗН: Полностью автоматические машины для изготовления блоков с сервоприводной вибрационной технологией и гибкими производственными конфигурациями.
•Т-серия: Предназначен для формования нескольких изделий с регулируемыми производственными параметрами и конфигурациями для различных бетонных изделий.
•ЗЕНИТ Серия: Решения в области оборудования, разработанные в Германии, включая проверенную технологию многослойного производства, такую как ZENITH 940.
Выбор подходящей машины зависит от целевых продуктов, требуемой производительности, конфигурации пресс-формы и производственного процесса.
Например, производитель, специализирующийся на нескольких категориях продукции для блоков и тротуарной плитки, может отдать предпочтение гибким конфигурациям пресс-форм и регулируемым параметрам вибрации. В проекте, требующем многослойного производства, может потребоваться другая концепция машины и устройство погрузки-разгрузки.
5.2 Интеграция технологии формования с автоматизацией производственных линий
Основная машина — это лишь часть комплексного производственного решения.
В зависимости от конфигурации проекта планирование производственной линии может также включать оборудование для дозирования и смешивания, транспортировку материалов, обработку поддонов, устройства для отверждения, укладку в кубики и соответствующие системы автоматизации.
Платформа облачного обслуживания интеллектуального оборудования QGM предоставляет возможности управления цифровым оборудованием, включая онлайн-мониторинг оборудования, удаленные обновления, прогнозирование и диагностику неисправностей, оценку состояния оборудования и отчеты о рабочем состоянии.
Эти функции помогают производителям получать доступ к рабочей информации об оборудовании и поддерживать более систематическое управление техническим обслуживанием.
Для заводов, стремящихся улучшить прозрачность производства, цифровой мониторинг может дополнить механическую и электрическую автоматизацию, уже интегрированную в производственный процесс.
5.3 Конфигурация должна начинаться с производственных требований заказчика
Подходящая производственная линия не обязательно должна быть самой крупной и автоматизированной.
Для нового завода приоритетом может быть создание практичного производственного процесса с возможностью будущего расширения. Для существующего производителя основное внимание может быть уделено улучшению обработки материалов, внедрению дополнительных видов продукции или модернизации отдельных этапов производства.
При обсуждении проекта с QGM производители должны подготовить информацию о:
•Целевые железобетонные изделия и их размеры.
•Требуемая производительность за смену или день.
•Доступное сырье и характеристики смеси.
•Заводские размеры и условия на объекте.
•Желаемый уровень автоматизации.
•Существующее оборудование, если проект предполагает модернизацию.
Эта информация обеспечивает более полезную отправную точку для оценки подходящегоавтоматическая линия по производству бетонных блоков конфигурация.
6. Заключительные мысли: постройте производственную систему вокруг вашего бизнеса
Современная линия по производству бетонных блоков представляет собой интегрированную производственную систему. Обработка сырья, пакетирование, смешивание, формование, циркуляция поддонов, вулканизация, кубикирование, упаковка и автоматизация — все это влияет на конечный производственный результат.
Для клиентов наиболее важным решением является не просто выбор машины для изготовления блоков. Речь идет о том, как настроить полный производственный процесс вокруг продуктов, которые они собираются производить, доступных им материалов и продукции, необходимой их рынку.
QGM объединяет опыт производства бетонных блоков с сериями оборудования ZN, T и ZENITH для обслуживания различных производственных задач.
Планируете построить новый завод по производству бетонных блоков или модернизировать существующую производственную линию? Свяжитесь с QGM, чтобы обсудить целевые продукты, производственные требования и конфигурацию оборудования. Хорошо подобранная производственная система начинается с понимания потребностей вашего завода.
1. Какое оборудование необходимо для полной линии по производству бетонных блоков?
Полная линия по производству бетонных блоков обычно включает в себя систему хранения и дозирования сырья, бетоносмеситель, оборудование для транспортировки материалов, машину для изготовления блоков, систему обработки поддонов, систему отверждения, автоматический кубер, упаковочное оборудование и централизованную систему управления. Точная конфигурация зависит от производственных мощностей, ассортимента продукции и требований к автоматизации.
2. Какова роль машины для изготовления блоков на производственной линии?
Машина для изготовления блоков является центральным формовочным агрегатом. Он использует формы, вибрацию, прессование и контролируемую подачу материала для формования бетонных смесей в такие изделия, как полые блоки, полнотелые блоки, брусчатка и бордюрные камни.
3. Почему система отверждения важна при производстве бетонных блоков?
Отверждение позволяет свежесформованным бетонным изделиям приобрести необходимую прочность и долговечность в соответствующих условиях. Правильно настроенная система отверждения также управляет хранением продукции, циркуляцией поддонов и перемещением сырых и отвержденных блоков по производственной линии.
4. Нужна ли каждой линии по производству бетонных блоков автоматическая система перемещения поддонов и кубиков?
Не обязательно. Небольшие или полуавтоматические заводы могут использовать ручную обработку или погрузку с помощью вилочного погрузчика. Более крупные автоматизированные предприятия часто включают в себя автоматические устройства подачи поддонов, конвейеры, системы транспортировки, кубики и упаковочное оборудование, чтобы сократить объем ручной обработки и координировать движение продукции.
5. Как выбрать подходящую автоматическую линию по производству бетонных блоков?
Начните с определения ваших целевых продуктов, требуемой производительности, доступного сырья, планировки завода и требований к автоматизации. Затем оцените производительность каждого этапа производства, включая дозирование, смешивание, формование, циркуляцию поддонов, вулканизацию и формование кубиками. Полная конфигурация должна соответствовать вашим эксплуатационным требованиям, а не полагаться только на номинальную мощность основной машины.
-